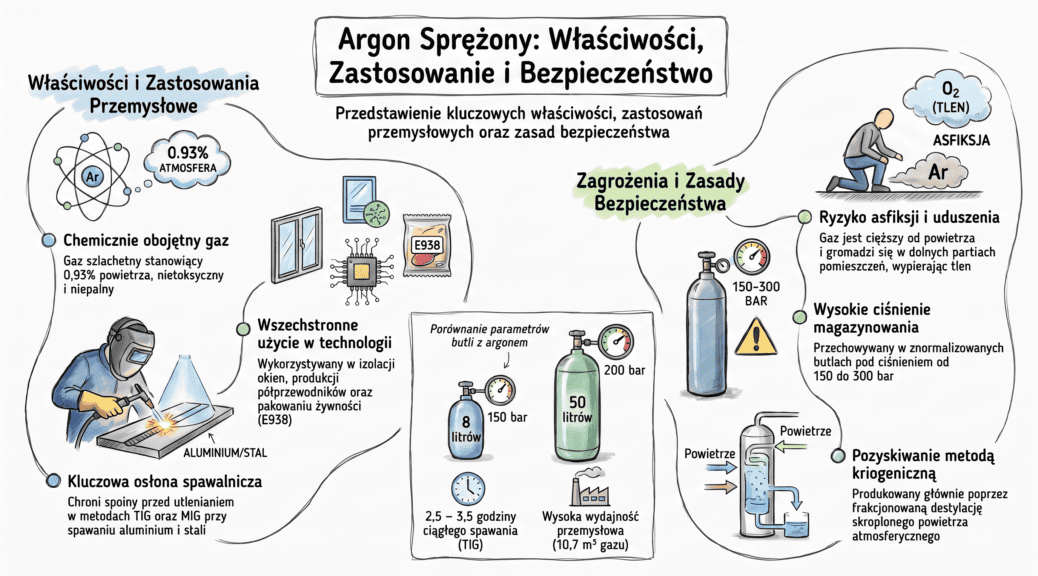
Oznaczenia i klasy czystości argonu technicznego (4.5–5.0) – przeliczanie stężenia oraz dobór do spawalnictwa i laboratoriów
Argon sprężony jest chemicznie obojętnym gazem szlachetnym, wykorzystywanym powszechnie w spawalnictwie, metalurgii, mikroelektronice oraz analityce laboratoryjnej. W praktyce przemysłowej parametry gazu określa się za pomocą klas czystości. Precyzyjne zrozumienie oznaczeń cyfrowych oraz prawidłowe przeliczanie stężenia gazu stanowią podstawę doboru odpowiedniej jakości argonu do konkretnych procesów technologicznych.
Matematyczny wzór i zasady przeliczania klas czystości argonu
W branży gazów technicznych obowiązuje ustandaryzowany, dwucyfrowy system oznaczania czystości w formacie N.M. Oznaczenie to opiera się na prostym wzorze matematycznym:
- Pierwsza cyfra (N): określa całkowitą liczbę dziewiątek w procentowym stężeniu czystego gazu.
- Druga cyfra (M): stanowi ostatnią cyfrę występującą na końcowej pozycji po przecinku w zapisie procentowym.
W publikacjach branżowych oraz materiałach informacyjnych pojawiają się błędy rachunkowe wynikające z błędnej interpretacji tego systemu. Poniższe zestawienie przedstawia prawidłowe przeliczenie klas czystości argonu technicznego na stężenie procentowe oraz dopuszczalny maksymalny poziom zanieczyszczeń wyrażony w cząstkach na milion (ppm – parts per million):
- Argon 4.5: oznacza czystość minimum 99,995% (cztery dziewiątki i piątka na końcu). Łączna zawartość zanieczyszczeń nie przekracza 50 ppm (0,005%).
- Argon 4.6: oznacza czystość minimum 99,996% (cztery dziewiątki i szóstka na końcu). W niepoprawnych opracowaniach klasie tej przypisuje się błędnie wartość 99,9996%, co odpowiadałoby nieistniejącej klasie 5.6. Maksymalna zawartość zanieczyszczeń wynosi 40 ppm.
- Argon 4.7: oznacza czystość minimum 99,997% (cztery dziewiątki i siódemka na końcu). Poziom zanieczyszczeń wynosi maksymalnie 30 ppm.
- Argon 4.8: oznacza czystość minimum 99,998% (cztery dziewiątki i ósemka na końcu). Maksymalny poziom zanieczyszczeń to 20 ppm.
- Argon 5.0: oznacza czystość minimum 99,9990% (pięć dziewiątek i zero na końcu). Częstym błędem jest utożsamianie tej klasy z czystością 99,9998% (co w rzeczywistości odpowiada klasie 5.8). Sumaryczna zawartość zanieczyszczeń nie przekracza 10 ppm (0,001%).
Kryteria doboru czystości argonu do procesów technologicznych
Wybór klasy czystości argonu powinien być podyktowany wrażliwością spawanego materiału lub badanej próbki na obecność śladowych ilości tlenu, azotu oraz wilgoci:
- Spawanie TIG i MIG metali standardowych (Argon 4.5 – 4.7): Do łukowego spawania stali nierdzewnej, miedzi, brązu oraz stopów aluminium metodami TIG i MIG standardem jest argon klasy 4.5 lub 4.7. Taki poziom czystości skutecznie chroni jeziorko spawalnicze przed utlenianiem i zapewnia stabilny łuk.
- Spawanie metali reaktywnych (Argon 5.0 i wyższy): Przy obróbce tytanu, cyrkonu oraz ich stopów wymagane jest stosowanie czystego argonu klasy 5.0. Śladowe zanieczyszczenia tlenem lub azotem w niższych klasach gazu powodują przebarwienia oraz wywołują kruchość strukturalną spoiny.
- Zastosowania laboratoryjne i mikroelektronika (Argon 5.0 i wyższy): W laboratoriach analitycznych (jako gaz nośny w chromatografii gazowej GC oraz gaz plazmowy w spektrometrii ICP-MS) oraz przy produkcji półprzewodników i kryształów krzemu stosuje się argon czysty klasy 5.0 lub wyższej. Zanieczyszczenia na poziomie kilku ppm zafałszowują wyniki analiz i powodują defekty w strukturach półprzewodnikowych.
Wpływ stanu instalacji przesyłowej na jakość gazu w punktach poboru
Gaz dostarczony przez dystrybutora w butli o najwyższej klasie czystości ulega wtórnemu zanieczyszczeniu, jeśli zakładowa instalacja dystrybucyjna nie spełnia rygorystycznych wymogów technicznych. Do najczęstszych zanieczyszczeń wprowadzanych przez rurociągi należą cząstki stałe, wilgoć oraz aerozol oleju pochodzący ze sprężarek.
W celu weryfikacji parametrów gazu w punktach użytkowania badania wykonuje Biuro Naukowo-Techniczne SIGMA, realizując pomiary czystości argonu sprężonego bezpośrednio w instalacjach ciśnieniowych u klienta. Pomiary obejmują:
- Oznaczanie zawartości cząstek stałych w strumieniu gazu pod ciśnieniem,
- Pomiar zawartości wilgoci poprzez określenie ciśnieniowego punktu rosy,
- Pomiar zawartości aerozolu oleju w rurociągach przesyłowych.
Regularna kontrola punktowa pozwala wyeliminować ryzyko przestojów produkcyjnych i wad jakościowych w spoinach oraz aparaturze analitycznej.
Często zadawane pytania (FAQ)
Jakie kryteria decydują o doborze klasy czystości argonu pomiędzy spawalnictwem a zastosowaniami laboratoryjnymi?
O doborze klasy czystości decyduje wrażliwość procesu technologicznego na śladowe zanieczyszczenia chemiczne. W konwencjonalnym spawalnictwie TIG i MIG stali węglowych czy nierdzewnych w zupełności wystarcza argon klasy 4.5 lub 4.7 (czystość 99,995% – 99,997%). Z kolei przy spawaniu metali reaktywnych (takich jak tytan), w produkcji półprzewodników oraz w analityce laboratoryjnej (chromatografia GC, spektrometria ICP-MS) konieczne jest stosowanie argonu klasy 5.0 (min. 99,9990%) lub wyższej. W tych zaawansowanych aplikacjach obecność tlenu czy wilgoci na poziomie kilku ppm prowadzi do utleniania próbek, utraty właściwości mechanicznych złączy lub zakłóceń pomiarowych.
Jakie są kluczowe wytyczne BHP dotyczące projektowania wentylacji i montażu detektorów tlenu w obiektach z argonem?
Argon jest gazem obojętnym, cięższym od powietrza, co stwarza poważne ryzyko asfiksji poprzez wypieranie tlenu w dolnych partiach pomieszczeń. Wentylacja w magazynach i spawalniach musi być zaprojektowana jako nawiewno-wywiewna z uwzględnieniem odciągów przy podłodze. Stacjonarne detektory stężenia tlenu należy montować na niskiej wysokości (ok. 30–50 cm nad poziomem posadzki) w miejscach potencjalnego gromadzenia się gazu. Progi alarmowe ustawia się zazwyczaj na poziomie 19% O₂ (ostrzeżenie) oraz 18% O₂ (alarm ewakuacyjny). W przypadku aktywacji alarmu procedury ratownicze nakazują natychmiastową ewakuację i użycie aparatów oddechowych z własnym źródłem powietrza.
Jakie wymagania techniczne i materiałowe muszą spełniać instalacje przesyłowe argonu wysokiej czystości?
Aby zapobiec wtórnemu zanieczyszczeniu gazu w drodze z źródła do punktu poboru, instalacja przesyłowa musi być wykonana z materiałów o wysokiej czystości powierzchniowej. Wymagane jest stosowanie rurociągów ze stali nierdzewnej (np. typ 316L) lub odtłuszczonych rur miedzianych połączonych spawaniem orbitalnym w osłonie gazów szlachetnych. Elementy uszczelniające i armatura muszą być wolne od smarów i olejów, z uszczelnieniami z materiałów nieodgazowujących, takich jak PTFE lub kauczuk fluorowy. System przesyłowy powinien być również wyposażony w filtry cząstek stałych oraz odwadniacze zapewniające utrzymanie właściwego punktu rosy.
Czy czystym argonem można spawać stal węglową (czarną)?
Tak, ale wyłącznie w przypadku zastosowania metody TIG (GTAW). W metodzie TIG czysty argon klasy 4.5 lub wyższej stanowi standardowy gaz osłonowy chroniący nietopliwą elektrodę wolframową i jeziorko spawalnicze. Zastosowanie czystego argonu przy spawaniu stali węglowej metodą MAG (GMAW) jest natomiast błędem technologicznym, gdyż gaz obojętny nie zapewnia tam prawidłowej stabilności łuku ani odpowiedniego wtopienia spoiny. Do spawania stali czarnej metodą MAG stosuje się gazy aktywne, czyli mieszanki argonu z dwutlenkiem węgla lub czysty CO₂.
Na czym polega błąd w przeliczaniu klas czystości argonu 4.6 oraz 5.0 spotykany w niektórych publikacjach?
Błąd polega na niewłaściwym interpretowaniu cyfrowego oznaczenia klasy N.M gazów technicznych. W prawidłowym zapisie pierwsza cyfra oznacza liczbę dziewiątek w stężeniu, a druga cyfra określa ostatnią wartość po przecinku. Zgodnie z tym wzorem argon 4.6 odpowiada czystości 99,996% (cztery dziewiątki i szóstka), a nie błędnie podawanej wartości 99,9996%. Z kolei argon 5.0 oznacza czystość 99,9990% (pięć dziewiątek i zero), a nie błędnie przypisywane 99,9998%.
|
Klasa czystości
|
Minimalne stężenie Ar (%)
|
Maksymalne zanieczyszczenia (ppm)
|
Główne obszary zastosowania
|
Wymagania dla instalacji i punktu poboru
|
|---|---|---|---|---|
|
Argon 4.5
|
99,995%
|
50 ppm
|
Spawanie TIG/MIG stali węglowych i nierdzewnych
|
Standardowe rurociągi miedziane/stalowe, filtracja zanieczyszczeń stałych
|
|
Argon 4.6
|
99,996%
|
40 ppm
|
Spawalnictwo ogólne, cięcie plazmowe, izolacja szyb
|
Kontrola szczelności połączeń, filtry cząstek i wilgoci
|
|
Argon 4.7
|
99,997%
|
30 ppm
|
Spawanie stopów aluminium, odlewnictwo metali szlachetnych
|
Odtłuszczone rurociągi, eliminacja zawilgocenia w punkcie poboru
|
|
Argon 4.8
|
99,998%
|
20 ppm
|
Zaawansowana obróbka cieplna (HIP), produkcja lamp
|
Rurociągi stalowe 316L, stała kontrola ciśnieniowego punktu rosy
|
|
Argon 5.0
|
99,9990%
|
10 ppm
|
Spawanie tytanu, mikroelektronika, chromatografia GC, ICP-MS
|
Instalacje o wysokiej czystości (stal 316L/miedź odtłuszczona), pomiar cząstek, wilgoci i oleju w punkcie poboru
|