Legalizacja i eksploatacja butli z argonem technicznym – wymogi UDT, okresy badań i faktyczne przepisy w odróżnieniu od zbiorników samochodowych LPG
Ramy prawne i wymogi Dozoru Technicznego (UDT) dla butli na gazy techniczne
Eksploatacja przenośnych zbiorników ciśnieniowych przeznaczonych do magazynowania i transportu argonu technicznego podlega ścisłym regulacjom państwowego dozoru technicznego. Butle stalowe stosowane w spawalnictwie oraz przemysłowych instalacjach gazowych (o pojemnościach wodnych 8L, 10L, 20L, 40L oraz 50L) pracują pod ciśnieniem roboczym wykazującym zazwyczaj wartość 150 bar, 200 bar lub 300 bar, przy czym ciśnienie próby hydrostatycznej wynosi odpowiednio od 250 do 315 bar.
Zgodnie z przepisami Urzędu Dozoru Technicznego (UDT) oraz normami zharmonizowanymi (w tym norma wykonania butli EN 1964):
- Okresowości badań technicznych: Badanie okresowe (tzw. legalizacja) stalowej butli na argon techniczny wykonywane jest co 10 lat. Pozytywny wynik badania ciśnieniowego oraz inspekcji wewnętrznej i zewnętrznej skutkuje wybiciem nowej daty ważności na czaszy butli.
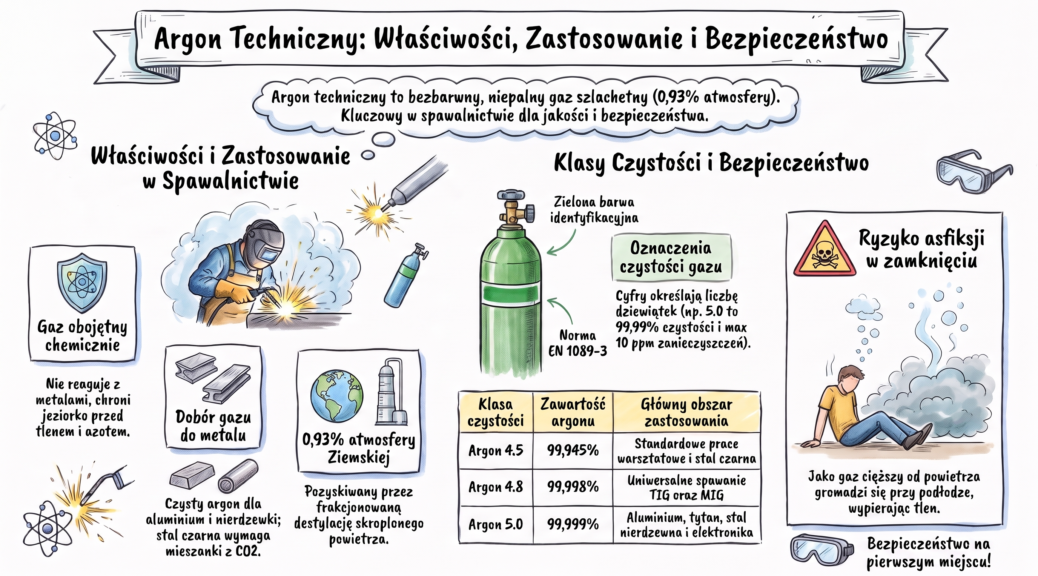
- Znakowanie kolorystyczne: Identyfikacja zawartości butli realizowana jest według normy EN 1089-3. Dla argonu technicznego (gaz obojętny, niepalny, nietoksyczny) wymagany jest kolor jasnozielony umieszczony na kołpaku lub czaszy butli.
- Oznaczenia materiałowe i zawory: Zawory stalowe poddawane są certyfikacji według norm EN ISO 14246 oraz EN ISO 10297 z gwintem wylotowym standardu W21,8 x 1/14 (dla ciśnienia 200 bar).
- Wymogi transportowe ADR: Każda butla wprowadzona do obrotu musi posiadać czytelną etykietę ostrzegawczą ADR, numer CAS (7440-37-1), wzór chemiczny (Ar) oraz kołpak ochronny zabezpieczający zawór przed uszkodzeniem mechanicznym podczas transportu.
Rozdzielenie reżimów prawnych: Butle z argonem vs. samochodowe zbiorniki LPG
W materiałach informacyjnych oraz agregatorach danych często dochodzi do rażącego błędu polegającego na mieszaniu przepisów dotyczących stacjonarnych i przenośnych butli przemysłowych z przepisami prawa o ruchu drogowym normującymi eksploatację samochodowych instalacji LPG.
Urządzenia te podlegają dwóm całkowicie odrębnym reżimom prawnym:
- Przenośne butle na gazy techniczne (Argon): Podlegają bezpośrednio pod ustawy o dozorze technicznym i transportowym (ADR/RID). Brak aktualnego badania ciśnieniowego UDT uniemożliwia ponowne napełnienie butli w rozlewni gazów przemysłowych. Podmioty eksploatujące niezlegalizowane butle w zakładzie pracy narażają się na wstrzymanie eksploatacji przez inspekcję UDT lub PIP.
- Samochodowe zbiorniki LPG: Podlegają przepisom Prawa o ruchu drogowym oraz Transportowego Dozoru Technicznego (TDT). Eksploatacja zbiornika LPG bez ważnej homologacji po upływie 10 lat skutkuje negatywnym wynikiem okresowego badania technicznego pojazdu, zatrzymaniem dowodu rejestracyjnego przez organ kontroli drogowej oraz nałożeniem mandatu karnego w wysokości 500 zł na podstawie Art. 95a Kodeksu Wykroczeń.
Poniższa tabela przedstawia szczegółowe zestawienie różnic pomiędzy obu kategoriami zbiorników ciśnieniowych.
Zestawienie wymogów formalno-prawnych i eksploatacyjnych
|
Parametr / Obszar prawny
|
Przenośne butle z argonem technicznym
|
Samochodowe zbiorniki LPG
|
|---|---|---|
|
Organ nadzorczy
|
Urząd Dozoru Technicznego (UDT)
|
Transportowy Dozór Techniczny (TDT) / Stacje Kontroli Pojazdów
|
|
Główny akt prawny
|
Ustawa o dozorze technicznym, Umowa ADR
|
Prawo o ruchu drogowym, Warunki techniczne pojazdów
|
|
Standardowy okres badań
|
Co 10 lat (dla gazów sprężonych obojętnych)
|
Co 10 lat (maksymalny okres eksploatacji zbiornika: 20 lat)
|
|
Sposób weryfikacji
|
Wybicie daty na czaszy butli, cecha rzeczoznawcy UDT
|
Poświadczenie TDT (protokół i decyzja odbioru zbiornika)
|
|
Konsekwencje braku legalizacji
|
Odmowa napełnienia w rozlewni, decyzja wstrzymująca UDT/PIP
|
Mandat 500 zł (art. 95a KW), zatrzymanie dowodu rejestracyjnego
|
|
Standardowe ciśnienie pracy
|
150 bar, 200 bar lub 300 bar (gaz sprężony)
|
ok. 6 – 10 bar (gaz skroplony mieszaniny propan-butan)
|
|
Znakowanie kolorami
|
EN 1089-3 (zielona czasza / kołpak dla argonu)
|
Brak wymogu kolorystycznego (zbiornik montowany w pojeździe)
|
Weryfikacja czystości gazu i stanu technicznego instalacji w punktach poboru
Prawidłowy stan techniczny samej butli i ważność jej badań UDT to jedynie warunek wstępny bezpiecznej eksploatacji. Podczas dystrybucji argonu technicznego z butli lub wiązek do punktów spawalniczych i laboratoryjnych krytycznym elementem staje się jakość wewnętrzna rurociągów przesyłowych oraz osprzętu ciśnieniowego.
Nawet zlegalizowana butla zawierająca argon o wysokiej czystości może ulec wtórnemu skażeniu w wyniku nieszczelności instalacji, zużycia reduktorów stanowiskowych czy degradacji wkładów filtracyjnych. Kompleksowe wsparcie diagnostyczne w tym zakresie zapewnia Biuro Naukowo-Techniczne SIGMA, dostarczając specjalistyczne usługi pomiarowe ukierunkowane na analizę jakości argonu technicznego bezpośrednio w punktach użytkowania.
Zakres profesjonalnych pomiarów instalacji ciśnieniowych obejmuje:
- Ocena zawartości cząstek stałych: Pomiary ilościowe i jakościowe stałych zanieczyszczeń mechanicznych przenoszonych przez strumień gazu.
- Pomiar ciśnieniowego punktu rosy (wilgotności): Precyzyjne oznaczanie punktu rosy w celu ochrony procesów spawalniczych i analitycznych przed parą wodną.
- Analiza stężenia aerozolu oleju: Monitorowanie obecności zanieczyszczeń węglowodorowych pochodzących z urządzeń sprężarkowych lub armatury.
Często zadawane pytania (FAQ)
1. Jakie są dopuszczalne normatywne wartości graniczne zanieczyszczeń w argonie dla metali reaktywnych?Wymagania dotyczące dopuszczalnych stężeń zanieczyszczeń w gazie osłonowym definiowane są przez normę ISO 14175 (grupa I1) oraz normy czystości mediów sprężonych ISO 8573-1. W przypadku materiałów wysoce reaktywnych, takich jak tytan czy stopy cyrkonu, dopuszczalny ciśnieniowy punkt rosy wilgoci musi wynosić poniżej -50°C (stężenie poniżej kilku ppm), a zawartość tlenu nie może przekraczać 5 ppm. Drobne zanieczyszczenia wilgocią lub olejem przy spawaniu stali nierdzewnej prowadzą do powstawania porowatości, degradacji elektrody wolframowej w metodzie TIG oraz utraty odporności korozyjnej spoiny.
2. Jak obliczyć rzeczywisty czas pracy spawalniczej z butli argonowej o pojemności 8 litrów pod ciśnieniem 200 bar?Ilość rozprężonego gazu w warunkach normalnych oblicza się, mnożąc pojemność wodną butli (8 L) przez ciśnienie (200 bar) oraz uwzględniając fizyczny współczynnik ściśliwości argonu (ok. 1,07), co daje w przybliżeniu 1712 litrów argonu. Dzieląc dostępną objętość gazu przez standardowe natężenie przepływu w metodzie TIG (np. 10 l/min), otrzymujemy nominalny czas ciągłego wypływu równy około 171 minutom (ok. 2,85 godziny). W realnych warunkach warsztatowych całkowity czas spawania jest krótszy ze względu na czas trwania osłony początkowej i końcowej (pre-flow i post-flow).
3. Z czego wynika fizyczny mechanizm odchylenia ściśliwości argonu od teorii gazu doskonałego?Argon przy wysokim sprężeniu odbiega od równania Clapeyrona ze względu na siły przyciągania międzycząsteczkowego (oddziaływania van der Waalsa), co opisuje się dynamicznym współczynnikiem ściśliwości Z. Przy ciśnieniu 200 bar w danej objętości mieści się o około 7% więcej gazu realnego, niż wynikałoby to ze wzoru na gaz doskonały. Przy ciśnieniu 300 bar efekt ten jest jeszcze silniejszy – upakowanie cząsteczek pozwala zgromadzić w butli do 50% więcej argonu w porównaniu do ładunku z butli 200 bar.
4. Jakie stacjonarne systemy detekcji i procedury BHP są wymagane przy eksploatacji argonu ze względu na ryzyko asfiksji?Argon jest gazem bezwonnym, bezbarwnym i o 38% cięższym od powietrza (gęstość relatywna 1,38), przez co w przypadku rozszczelnienia gromadzi się w najniższych partiach pomieszczeń i wykopach. Stanowi zagrożenie prostej asfiksji (uduszenia) poprzez wyparcie tlenu ze strefy przebywania ludzi bez wcześniejszych objawów ostrzegawczych. W pomieszczeniach spawalniczych i magazynach butli stosuje się stacjonarne detektory stężenia tlenu umieszczane nisko nad podłogą, a w przypadku spadku poziomu tlenu poniżej 19,5% procedury nakazują natychmiastową ewakuację personelu.
5. Dlaczego utożsamianie cyfr w oznaczeniu czystości argonu (np. 4.6 lub 5.0) bezpośrednio z wartością ppm jest błędem?Oznaczenie numeryczne czystości gazu opiera się na liczbie dziewiątek w procentowym zapisie zawartości głównego składnika oraz ostatniej cyfrze tego rozwinięcia. Klasa czystości 4.6 oznacza czystość 99,996% Ar, co odpowiada maksymalnemu stężeniu zanieczyszczeń równemu 40 ppm (części na milion), a nie 4,6 ppm. Analizowana analogicznie klasa 5.0 oznacza czystość 99,999% Ar i maksymalnie 10 ppm zanieczyszczeń (a nie 5 ppm).
6. Jakie są kluczowe różnice prawne pomiędzy legalizacją butli przemysłowych a homologacją zbiorników LPG?Przenośne butle na argon podlegają przepisom UDT i konwencji ADR, a ich badanie okresowe wykonywane co 10 lat decyduje o możliwości ponownego napełnienia w zakładzie gazowym. Zbiorniki samochodowe LPG podlegają pod przepisy ruchu drogowego i procedury TDT, gdzie brak homologacji uniemożliwia przejście badania technicznego pojazdu. Mylenie tych przepisów skutkuje błędnym przypisywaniem użytkownikom butli przemysłowych kar drogowych (np. mandatu 500 zł z art. 95a KW) obowiązujących wyłącznie kierowców pojazdów z instalacją gazową.
7. Dlaczego spawanie stali czarnej metodą MIG przy użyciu czystego argonu jest nieuzasadnione technologicznie?Czysty argon jest gazem całkowicie obojętnym, który w metodzie MIG nie zapewnia dostatecznego wtopienia ani stabilności łuku elektrycznego przy łączeniu stali węglowych. Utworzona w takich warunkach spoina charakteryzuje się brakiem przetopu, porowatością oraz brakiem prawidłowego zwilżania brzegów spawanego materiału. Do prawidłowego łączenia stali czarnej stosuje się metodę MAG z użyciem gazów aktywnych, takich jak czysty dwutlenek węgla ( CO_2 ) lub mieszanki argonu z dwutlenkiem węgla (np. Ar + 18% CO_2 ).