Bezpieczeństwo żywności niskokwasowej (pH > 4,6) – jak zapobiegać ryzyku Clostridium botulinum przy braku autoklawu
Ryzyko mikrobiologiczne w przetwarzaniu produktów o niskiej kwasowości
W technologii utrwalania żywności wartość pH surowca stanowi podstawowy parametr determinujący dobór metody obróbki cieplnej oraz poziom zagrożenia mikrobiologicznego. Graniczna wartość pH 4,6 dzieli produkty na kwaśne oraz niskokwasowe. Żywność niskokwasowa, do której zalicza się mięso, zupy, gotowane warzywa, grzyby oraz dania gotowe, charakteryzuje się odczynem pH powyżej 4,6.
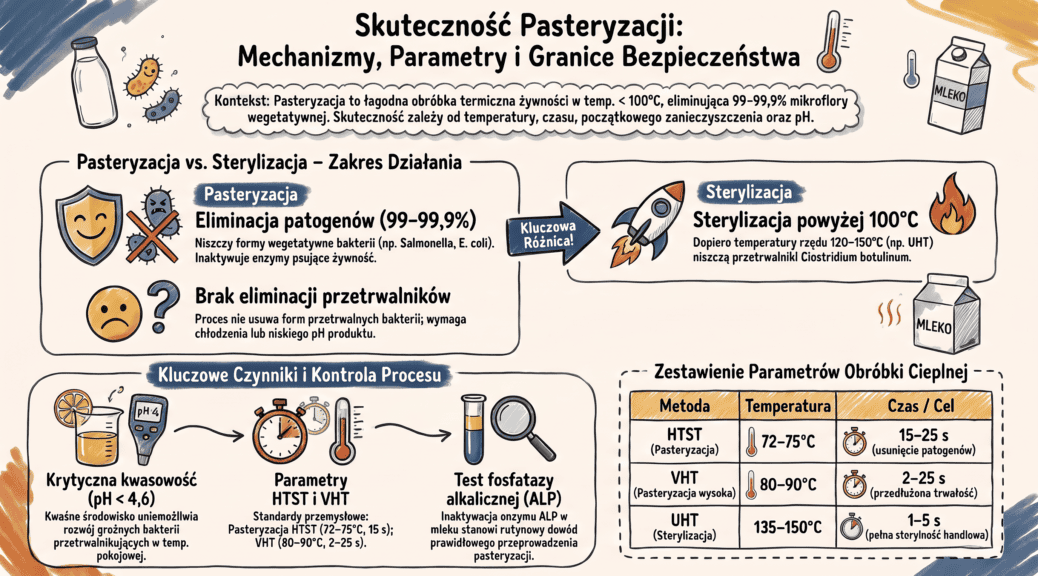
Środowisko to w połączeniu z warunkami beztlenowymi tworzącymi się wewnątrz szczelnie zamkniętych opakowań (słoików lub puszek) stwarza optymalne warunki do rozwoju laseczki jadu kiełbasianego (Clostridium botulinum). Bakteria ta wytwarza przetrwalniki (endospory) wykazujące ekstremalnie wysoką odporność na działanie czynników termicznych. Podczas gdy formy wegetatywne giną już w temperaturze 60–70°C, zniszczenie przetrwalników C. botulinum wymaga dostarczenia dawki ciepła odpowiadającej sterylizacji w temperaturze powyżej 100°C (standardowo 121,1°C w warunkach nadciśnienia). Pasteryzacja domowa lub przemysłowa prowadzona w temperaturach niższych niż 100°C nie usuwa endospor, co w przypadku braku chłodzenia stwarza bezpośrednie ryzyko wytworzenia śmiertelnej neurotoksyny botulinowej.
Tyndalizacja jako metoda eliminacji przetrwalników w warunkach atmosferycznych
W sytuacji braku dostępu do przemysłowego autoklawu ciśnieniowego lub szybkowaru umożliwiającego obróbkę w temperaturze powyżej 100°C, jedyną metodą zapewniającą fizykochemiczną eliminację laseczek przetrwalnikujących z żywności niskokwasowej jest tyndalizacja (pasteryzacja frakcjonowana).
Proces ten opiera się na zjawisku biologicznego kiełkowania przetrwalników i przebiega w trzech cyklach:
- Pierwszy cykl ogrzewania (gotowanie 60–90 min w ~100°C): Powoduje zniszczenie wszystkich aktywnych form wegetatywnych bakterii, drożdży i pleśni. Przetrwalniki Clostridium botulinum oraz Bacillus przeżywają ten etap.
- Inkubacja interwałowa (24 godziny w temperaturze 20–25°C): Przechowywanie zamkniętych naczyń w temperaturze pokojowej stanowi szok termiczny i sygnał do kiełkowania ciepłoopornych endospor w aktywne, wrażliwe na ciepło formy wegetatywne.
- Drugi cykl ogrzewania (gotowanie 45–60 min w ~100°C): Prowadzi do inaktywacji wykiełkowanych form wegetatywnych.
- Drugi interwał i trzeci cykl ogrzewania (24 h inkubacji, gotowanie 30–45 min): Trzeci etap stanowi zabezpieczenie eliminujące ewentualne spóźnione przetrwalniki, gwarantując wysoki poziom bezpieczeństwa mikrobiologicznego wyrobu.
Inżynieryjne metody walidacji i kontrole procesów przemysłowych
Przemysłowe przetwarzanie żywności niskokwasowej wymaga ścisłego monitorowania skumulowanej dawki ciepła wyliczanej za pomocą wartości F_0 (dla sterylizacji) lub wartości P (dla pasteryzacji). Prawidłowe zaprojektowanie procesu wymaga wyznaczenia tzw. najzimniejszego punktu wewnątrz opakowania oraz zmapowania rozkładu temperatur w komorze urządzeń procesowych.
Wsparcie w zakresie inżynieryjnej walidacji obróbki termicznej oferuje Biuro Naukowo-Techniczne SIGMA. Zespół ekspertów realizuje profesjonalne pomiary penetracji ciepła, wyznaczanie wskaźników P_0 i F_0 , mapowanie temperatury w autoklawach i pasteryzatorach oraz wzorcowanie czujników temperatury i ciśnienia. Więcej informacji dotyczących metodyki pomiarowej znajduje się na stronie BNT SIGMA – Skuteczność pasteryzacji.
Często zadawane pytania (FAQ) – wyjaśnienie luk i błędów w utrwalaniu żywności
1. Dlaczego jednorazowa pasteryzacja domowa w temperaturze do 100°C jest niebezpieczna dla żywności niskokwasowej o pH powyżej 4,6?Żywność niskokwasowa (np. mięso, zupy, warzywa) o pH wyższym niż 4,6 stwarza optymalne warunki do kiełkowania ciepłoopornych przetrwalników Clostridium botulinum. Zwykła pasteryzacja w temperaturze poniżej 100°C niszczy jedynie wegetatywne formy bakterii, pozostawiając nienaruszone przetrwalniki. W środowisku beztlenowym zamkniętego słoika przetrwalniki te wytwarzają śmiertelnie niebezpieczną neurotoksynę botulinową. Bez użycia ciśnieniowego autoklawu pozwalającego osiągnąć temperaturę wyższą niż 100°C jedyną bezpieczną metodą domową jest prawidłowo przeprowadzona tyndalizacja. Wymaga ona trzykrotnego ogrzewania produktu w odstępach 24-godzinnych, aby umożliwić przetrwalnikom wykiełkowanie w formy wegetatywne wrażliwe na ciepło.
2. Na czym polegają matematyczno-inżynieryjne podstawy walidacji procesów termicznych z użyciem wartości D, z oraz P?Inżynieryjne projektowanie procesów obróbki cieplnej opiera się na kinetyce inaktywacji termicznej mikroorganizmów. Wartość D definiuje czas w minutach wymagany do dziesięciokrotnej redukcji populacji danego drobnoustroju w określonej temperaturze. Wskaźnik z określa przyrost temperatury w stopniach Celsjusza niezbędny do dziesięciokrotnego zmniejszenia wartości D. Z kolei wartość P wyraża skumulowaną dawkę ciepła dostarczoną do najzimniejszego punktu produktu w przeliczeniu na minutowy równoważnik temperatury referencyjnej. Pomiary te pozwalają precyzyjnie dobrać parametry procesu zapewniające bezpieczeństwo mikrobiologiczne bez nadmiernej degradacji jakościowej żywności.
3. Jakie są różnice pomiędzy psuciem żywności wynikającym z przeżycia przetrwalników a reinfekcją popasteryzacyjną?Psucie żywności na skutek przeżycia przetrwalników występuje w przypadku dostarczenia zbyt niskiej skumulowanej dawki ciepła podczas procesu cieplnego. W takich warunkach ciepłotrwałe endospory z rodzajów Bacillus lub Clostridium przeżywają ogrzewanie i rozwijają się wewnątrz szczelnie zamkniętego opakowania. Z kolei reinfekcja popasteryzacyjna (zanieczyszczenie wtórne) zachodzi po zakończeniu obróbki cieplnej. Przyczyną jest niedotrzymanie higieny podczas rozlewu lub nieszczelność opakowania, umożliwiająca wniknięcie mikroflory z otoczenia.
4. Czy proces ogrzewania żywności w temperaturze 120–130°C można sklasyfikować jako pasteryzację?Nie, podawanie zakresu temperatur 120–130°C jako temperatury pasteryzacji stanowi rażący błąd merytoryczny. Pasteryzacja z definicji jest procesem prowadzanym w temperaturze bezwzględnie niższej niż 100°C. Ogrzewanie w zakresie 120–130°C wymaga zastosowania ciśnienia wyższego niż atmosferyczne i stanowi proces sterylizacji autoklawowej. Ponadto w nieciśnieniowych warunkach domowych, np. w garnku z wodą, fizycznie niemożliwe jest przekroczenie temperatury 100°C.
5. Czy metody wysokotemperaturowe, takie jak UHT (135–150°C) lub obróbka w 115°C, są formą pasteryzacji?Klasyfikowanie metod UHT oraz ogrzewania w temperaturach powyżej 100°C jako pasteryzacji jest błędne w świetle norm technologicznych i prawnych. Każdy proces cieplny prowadzony w temperaturze przekraczającej 100°C jest sterylizacją, ponieważ doprowadza do nieodwracalnego zniszczenia form przetrwalnikujących. Proces UHT umożliwia uzyskanie sterylności handlowej i przechowywanie produktów w temperaturze pokojowej bez konieczności chłodzenia. Zaliczanie go do pasteryzacji wprowadza w błąd odbiorców w zakresie trwałości i wymaganych warunków chłodniczych.
6. Dlaczego pasteryzacja przetworów w piekarniku w temperaturze 130°C jest metodą niewłaściwą i nieprecyzyjną?Pasteryzacja w piekarniku przy nastawie 130°C narusza definicję pasteryzacji ze względu na przekroczenie granicy 100°C. Dodatkowo suche powietrze w piekarniku charakteryzuje się bardzo niskim współczynnikiem przejmowania ciepła w porównaniu z wodą lub parą wodną. Powoduje to powolne i nierównomierne nagrzewanie się wnętrza słoika oraz uniemożliwia precyzyjną kontrolę osiągniętej temperatury w najzimniejszym punkcie. Wysoka temperatura otoczenia stwarza także ryzyko uszkodzenia gumowych uszczelek oraz rozszczelnienia nakrętek typu twist-off.
7. Czy pasteryzacja kiszonek jest niewskazanym zabiegiem technologicznym ze względu na zniszczenie mikroflory fermentacyjnej?Stwierdzenie, że pasteryzacja nie sprawdza się w przypadku kiszonek, jest błędnym uproszczeniem technologicznym. W przetwórstwie przemysłowym pasteryzacja przetworów fermentowanych (np. ogórków kiszonych) jest powszechnie stosowaną praktyką. Jej głównym celem jest kontrolowane inaktywowanie bakterii kwasu mlekowego w celu zatrzymania dalszej fermentacji i zapobieżenia nadmiernemu zakwaszeniu oraz gazowaniu wyrobu w opakowaniu. Choć giną żywe kultury bakterii probiotycznych, proces ten gwarantuje stabilność jakościową i wydłuża okres przydatności do spożycia.
Zestawienie wymogów procesowych i zagrożeń mikrobiologicznych
|
Kategoria przetworu
|
Odczyn pH
|
Główny cel mikrobiologiczny
|
Wymagana metoda obróbki
|
Wskaźnik dawki ciepła
|
Warunki przechowywania
|
|---|---|---|---|---|---|
|
Przetwory kwaśne (soki owocowe, marynaty)
|
pH < 4,6
|
Inaktywacja bakterii wegetatywnych, drożdży i pleśni
|
Pasteryzacja jednorazowa (<100°C)
|
Wartość P
|
Temperatura pokojowa
|
|
Przetwory niskokwasowe domowe (zupy, mięsa)
|
pH > 4,6
|
Inaktywacja przetrwalników C. botulinum (etapowa)
|
Tyndalizacja (3x gotowanie co 24 h)
|
Czas przetrzymania w 100°C
|
Pokojowe (po 3 cyklach) lub chłodnicze
|
|
Przetwory niskokwasowe przemysłowe (konserwy)
|
pH > 4,6
|
Osiągnięcie sterylności handlowej (destrukcja endospor)
|
Sterylizacja autoklawowa (>100°C)
|
Wartość F_0 (min. 3,0 min)
|
Temperatura pokojowa
|
|
Produkty UHT (mleko, napoje roślinne)
|
pH > 4,6
|
Całkowita destrukcja przetrwalników w przepływie
|
Sterylizacja UHT (135–150°C, 1–5 s)
|
Skumulowana wartość F
|
Temperatura pokojowa (opakowanie aseptyczne)
|