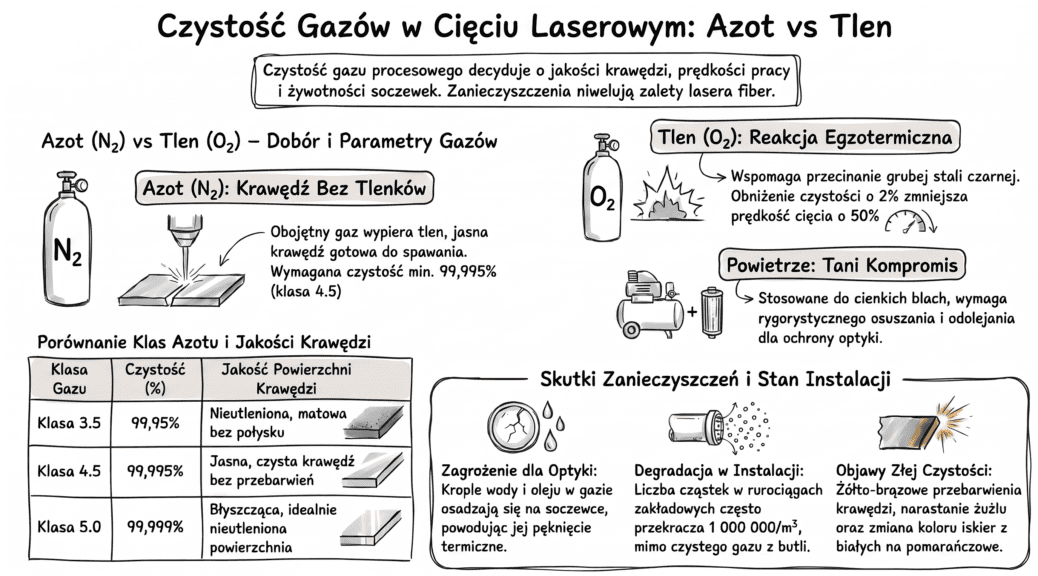
Nomenklatura i standardy klas czystości tlenu technicznego – sprostowanie błędów w przypisywaniu wartości procentowych
Standardy nomenklatury i zasady klasyfikacji gazów technicznych
W branży gazów technicznych obowiązuje ścisły system klasyfikacji cyfrowej, który pozwala w sposób jednoznaczny określić stopień czystości chemicznej danego gazu. Nomenklatura ta opiera się na dwucyfrowym zapisie rozdzielonym kropką (np. 3.5, 4.5, 5.0), gdzie poszczególne cyfry mają ściśle zdefiniowane znaczenie matematyczne:
- Pierwsza cyfra (przed kropką): Oznacza łączną liczbę „dziewiątek” (9) występujących w procentowym stężeniu czystego gazu.
- Druga cyfra (po kropce): Oznacza pierwszą cyfrę odmienną od dziewiątki, która kończy rozwinęcie procentowe stężenia.
Zgodnie z powyższym standardem poszczególnym oznaczeniom odpowiadają następujące wartości stężeń:
- Klasa 2.8: ≥ 99,8\% (dwie dziewiątki oraz ósemka na końcu).
- Klasa 3.5: ≥ 99,95\% (trzy dziewiątki oraz piątka na końcu).
- Klasa 3.7: ≥ 99,97\% (trzy dziewiątki oraz siódemka na końcu).
- Klasa 4.5: ≥ 99,995\% (cztery dziewiątki oraz piątka na końcu).
- Klasa 5.0: ≥ 99,999\% (pięć dziewiątek oraz zero na końcu).
W publikacjach branżowych oraz agregatorach wiedzy technicznej często dochodzi do błędnej interpretacji tych zasad. Przykładem jest utożsamianie czystości 99,97\% z klasą 3.5. Stężenie 99,97\% składa się z trzech dziewiątek oraz siódemki, co czyni je klasą 3.7. Oznaczenie 3.5 odpowiada wyłącznie wartości 99,95\% . Stosowanie precyzyjnego nazewnictwa jest kluczowe podczas zamawiania gazów procesowych, gdyż różnica stężeń rzędu kilkudziesięciu ppm tlenu przekłada się bezpośrednio na stabilność reakcji egzotermicznej.
Rola tlenu procesowego w cięciu stali węglowej i konsekwencje spadku czystości
W procesie cięcia laserowego stali węglowej tlen ( O_2 ) pełni funkcję gazu aktywnego. Wchodzi on w silną reakcję egzotermiczną z żelazem ( 3Fe + 2O_2 \rightarrow Fe_3O_4 + \text{ciepło} ), dostarczając od 60% do 80% całkowitej energii potrzebnej do stopienia i przepalenia materiału. Promień lasera stanowi jedynie impuls inicjujący oraz podtrzymujący reakcję w określonej ścieżce nacięcia.
Szybkość reakcji utleniania jest wprost proporcjonalna do ciśnienia parcjalnego tlenu na froncie skrawania. Zanieczyszczenia innymi gazami (azotem, argonem, dwutlenkiem węgla czy parą wodną) rozcieńczają strumień reaktywny, powodując gwałtowny spadek wydajności:
- Zależność potęgowa reakcji: Szybkość spalania żelaza zależy od ciśnienia parcjalnego tlenu w potędze n ≈ 1,5 – 2 . Każdy 1\% bezwzględnego zanieczyszczenia obniża szybkość reakcji o około 25\% .
- Spadek prędkości cięcia: Obniżenie czystości tlenu zaledwie o 2\% (z 99,9\% do 97,9\% ) skutkuje spadkiem dopuszczalnej prędkości posuwu o prawie 50% (np. dla blachy 10 mm z 1,2\text{ m/min} do 0,6\text{ m/min} ).
- Powstawanie wad cięcia: Czystość poniżej 99,5\% powoduje powstawanie grubych prążków na krawędzi, obfitego żużlu (dross) u dołu szczeliny oraz żółto-brązowych przebarwień. Poniżej 99,0\% reakcja egzotermiczna staje się niestabilna, uniemożliwiając prawidłową penetrację grubych blach.
Stan zakładowej sieci dystrybucji a weryfikacja parametrów gazu w punkcie roboczym
Dostawy tlenu w wiązkach butlowych lub cysternach kriogenicznych posiadają świadectwa jakości potwierdzające wysoką czystość chemiczną roztworu u dostawcy. Parametry te nie są jednak tożsame z jakością gazu podawanego bezpośrednio do głowicy wycinarki laserowej.
Podczas przesyłu gazu zakładową instalacją dystrybucyjną dochodzi do wtórnego zanieczyszczenia na skutek:
- Korozji wewnętrznej ścianek rur stalowych i obecności zendry.
- Degradacji uszczelnień, połączeń gwintowanych i armatury regulacyjnej.
- Dyfuzji wilgoci otoczenia przez nieszczelności układu.
W punktach poboru przy wycinarkach stężenie cząstek stałych nierzadko osiąga poziom od 100 000 do 1 000 000 cząstek w 1\text{ m}^3 gazu (dla średnic >0,1\ \mu\text{m} ). Cząstki te osadzają się na soczewkach ochronnych głowic tnących, wywołując miejscową absorpcję promieniowania, pęknięcia termiczne optyki oraz mikropęknięcia strukturalne.
Profesjonalne pomiary jakości gazów sprężonych w instalacjach przemysłowych realizuje Biuro Naukowo-Techniczne SIGMA. Firma wykonuje kompleksowe pomiary zawartości cząstek stałych, ciśnieniowego punktu rosy oraz obecności aerozolu oleju w punktach roboczych przed głowicami tnącymi. Szczegółowe wytyczne techniczne oraz zakres badań zostały zaprezentowane na stronie Cięcie laserem – Badanie czystości gazów technicznych.
Klasyfikacja tlenu technicznego – zestawienie klas czystości i parametrów obróbczych
|
Klasa czystości
|
Stężenie O_2 (%)
|
Maks. zawartość zanieczyszczeń (ppm)
|
Względna prędkość cięcia (%)
|
Jakość krawędzi stali węglowej
|
Zastosowanie przemysłowe
|
|---|---|---|---|---|---|
|
Klasa 3.9 (lub 4.0)
|
≥ 99,9\%
|
≤ 1000\text{ ppm}
|
100% (wartość bazowa)
|
Gładka, jasna, minimalnie utleniona, brak żużlu
|
Produkcja precyzyjna, elementy konstrukcyjne i ciśnieniowe
|
|
Klasa 3.5
|
≥ 99,95\%
|
≤ 500\text{ ppm}
|
100%
|
Odpowiednia gładkość, minimalne prążki
|
Branża motoryzacyjna, małe tolerancje
|
|
Klasa 2.8 / 3.0
|
99,5\% – 99,8\%
|
2000 – 5000\text{ ppm}
|
70% – 80%
|
Lekkie przyciemnienie, drobne prążki, minimalny żużel
|
Standardowa produkcja konstrukcyjna
|
|
Klasa 2.0
|
99,0\% – 99,5\%
|
5000 – 10000\text{ ppm}
|
45% – 60%
|
Ciemnoszara, szorstka powierzchnia, umiarkowany żużel
|
Elementy niekrytyczne, wolna produkcja
|
|
Poniżej 2.0
|
< 99,0\%
|
> 10000\text{ ppm}
|
25% – 40%
|
Heavy dross, niepełna penetracja, silne utlenianie
|
Brak zalecenia przemysłowego (tylko cięcie zgrubne)
|
Często zadawane pytania (FAQ)
Jakie są minimalne progi czystości tlenu w zależności od grubości ciętej stali węglowej?Wskazania branżowe określają ogólne progi czystości tlenu na poziomie ≥ 99,5\% lub ≥ 99,9\% , jednak wymagania różnią się w zależności od grubości materiału. Przy blachach o grubości do 3 mm dopuszczalne jest stosowanie tlenu o czystości ≥ 99,0\% lub sprężonego powietrza, gdy dopuszcza się obecność żużlu. Dla grubości od 3 mm do 12 mm standard stanowią gazy o czystości ≥ 99,5\% . Powyżej 12 mm oraz w cięciu elementów konstrukcyjnych i ciśnieniowych konieczne jest stosowanie tlenu o czystości ≥ 99,9\% (klasa 3.9), aby utrzymać odpowiednią gęstość energii reakcji egzotermicznej.
Jak czystość azotu z zakładowych generatorów PSA wpływa na proces cięcia laserowego?Publikacje branżowe skupiają się głównie na dostawach azotu ciekłego, pomijając analitykę gazów z zakładowych generatorów PSA. Azot pozyskiwany z generatorów membranowych lub sit molekularnych często zawiera resztkowy tlen na poziomie 100–500 ppm (klasy 3.5–2.8). Nawet tak niewielka obecność tlenu w gazie osłonowym powoduje utlenianie powierzchniowe i powstawanie żółtych lub brązowych przebarwień krawędzi stali nierdzewnej. Aby uniknąć degradacji stopiwa, instalacja PSA wymaga ciągłego monitorowania czystości gazu przed wprowadzeniem do maszyny.
Jak prawidłowo normować i mierzyć punkt rosy dla azotu wysokiej czystości?Standard ISO 8573-1 definiuje klasy czystości dla sprężonego powietrza, przez co nie zawiera dedykowanych wytycznych pomiarowych dla azotu klas 4.5 i 5.0. Weryfikacja punktu rosy dla czystego azotu wymaga użycia specjalistycznych mierników z czujnikami pojemnościowymi lub optycznymi dostosowanymi do zakresem poniżej –40°C. Pomiar musi być wykonywany w punkcie poboru bezpośrednio przy głowicy tnącej, co umożliwia wykrycie wtórnego zawilgocenia gazu w rurociągu. Tylko taka procedura pozwala zweryfikować faktyczny poziom wilgoci docierający do strefy obróbki.
Czy czystość azotu wpływa bezpośrednio na prędkość cięcia stali nierdzewnej?W literaturze występuje sprzeczność między opisem teoretycznym (brak wpływu azotu na prędkość) a danymi empirycznymi wskazującymi na spadek prędkości o 49% przy gazie klasy 2.8. Azot jako gaz obojętny nie bierze udziału w reakcji egzotermicznej, więc nie dostarcza energii cieplnej. Spadek prędkości wynika jednak z faktu, że tlen resztkowy zwiększa lepkość stopionego metalu i tworzy żużel na dolnej krawędzi rzazu. Operator musi zwolnić posuw, aby strumień gazu zdołał mechanicznie wypchnąć stopiwo ze szczeliny.
Na czym polega błąd merytoryczny w przypisywaniu czystości 99,97% do klasy 3.5?Błąd wynikający z błędnej interpretacji nomenklatury polega na pomyleniu liczby dziewiątek z końcową cyfrą rozwinęcia procentowego. W klasyfikacji gazów pierwsza cyfra wskazuje liczbę dziewiątek w stężeniu, a cyfra po kropce – ostatnią cyfrę znaczącą. Klasa 3.5 to dokładnie 99,95% (trzy dziewiątki i pięć). Wartość 99,97% posiada trzy dziewiątki oraz siódemkę, co odpowiada klasie 3.7. Nazywanie gazu 99,97% klasą 3.5 jest ewidentnym błędem nomenklaturowym.
Dlaczego podawanie punktu rosy –40°C dla azotu klasy 4.5 jest niespójne z zawartością 5 ppm wilgoci?Niespójność ta wynika z niewłaściwego przeliczenia stężenia objętościowego pary wodnej na ciśnieniowy punkt rosy. Dla azotu klasy 4.5 maksymalna dopuszczalna zawartość wody wynosi ≤ 5\text{ ppm} , co odpowiada punktowi rosy na poziomie około –65°C. Wartość –40°C odpowiada zawartości około 128 ppm wilgoci, co jest stężeniem ponad dwudziestokrotnie wyższym. Przypisanie temperatury –40°C do klasy 4.5 stanowi sprzeczność fizykochemiczną w analizowanych źródłach.